Экструдер бұрандалы бөшкесі оның жағдайы желіге қолайлы технологиялық терезеде талап етілетін өнім мен өнім сапасын қанағаттандыруға мүмкіндік бергенше қызмет етеді. Шайыр, толтырғыштар, ластану, геометрия және жұмыс жүктемесі қызмет ету мерзімін өзгертеді, сондықтан күнтізбелік жас бағалауы осы шарттарды қосуды қажет етеді. Өндірістегі желі үшін бұранда мен бөшкені қайталанатын орындарда өлшеңіз, соңғы тозу жылдамдығын есептеңіз және келесі тексеру мен ауыстыруды жоспарлау үшін оны өндіріс үрдістерімен бірге пайдаланыңыз.
АвторыEJS Industry
- Орнату күнін ғана емес, жұмыс уақытын және формула өзгерістерін бақылаңыз.
- Екі бөлікті де өлшеңіз: бұранданың ұшу тозуы және бөшке саңылауының тозуы бірдей саңылауларды үлкейтеді.
- Айналымдағы өнімділікті, балқыма температурасын және сапасын тұрақты анықтамалық жұмыспен салыстырыңыз.
- Машинаға арналған жоспарлау шегіне дейін болжаңыз, содан кейін сатып алу мен орнатуға уақыт беріңіз.
- Материалдың өзгеруінен, тозуды жылдамдатудан немесе күтпеген зақымданудан кейін болжамды қайта бағалаңыз.
1. Экструзия желісінде қызмет ету мерзімі нені білдіреді?
Бұранда белгілі бір өнім үшін пайдалы болуды тоқтатқаннан кейін де айналуы мүмкін. Талап етілетін пленканы немесе профильді жасайтын желі аппараттық құрал құрылымдық шектеуге жеткенше өзінің қолайлы процесс терезесін жоғалтуы мүмкін. Керісінше, дыбыс жиынтығын тек мерейтойға жеткендіктен ғана ауыстыру пайдалы қуатты ысырап етуі мүмкін.
Шешімді үш сұраққа бөліңіз. Аппараттық құрал бекітілген өлшемдер мен шарт шегінде қалады ма? Процесс қажетті мөлшерлемеде қолайлы өнімді жасай ала ма? Операцияны жалғастыру жоспарланған араласудан қымбат па? Біріншісі бөлшектерге, екіншісі өнімге, үшіншісі өндірісті жоспарлауға қатысты. Өмірді бағалау, егер ол болжайтын соңғы нүктені көрсетпесе, толық емес.
Нөмірдің артындағы бажды жазыңыз
Орнату күнін сақтаңыз, сонымен қатар өндіріс уақытын, өңделген материалды және құрастыру тарихын жазып алыңыз. Бос тұру уақыты өңдеу уақытымен бірдей емес. Өңделген тонналар контекст береді, бірақ әртүрлі қосылыстар немесе машина конфигурацияларын тікелей салыстыруға болмайды.
| Жазба | Неліктен ол өмірді бағалауға жатады |
|---|---|
| Бұрандалар мен бөшкелердің сәйкестіктері | Ауыстыру немесе қайта құрудан кейін тарихты араластыруға жол бермеңіз |
| Жұмыс уақыты | Тексерулер арасындағы интервалды анықтаңыз |
| Шайыр, толтырғыш түрі және тиеу | Тозу ортасындағы өзгерістерді түсіндіріңіз |
| Көзі мен пропорциясын қайта есептеңіз | Ластану және жем консистенциясы өзгерістерін анықтау |
| Шығу, айн/мин және нақты балқыма температурасы | Жазбамен байланысты жүктеме мен өнімділікті көрсетіңіз |
| Жаңа жағдайдағы өлшемдер және бекітілген шектер | Ненің өзгергенін және қандай әрекет қажет екенін анықтаңыз |
Жеткізушінің бір-бірімен сәйкес келетін жұмыс тәжірибесі бастапқы тексеру жоспарын құруға көмектеседі. Бұл тәжірибенің астындағы тұжырымды, құрамдас құрылысты, сағаттарды және қабылдау критерийін сұраңыз. Өз өлшемдеріңіз қол жетімді болғаннан кейін оларды басқа зауыттың ауыстыру аралығын бекітілген ереже ретінде қарастырудың орнына жоспарды нақтылау үшін пайдаланыңыз.
2. Қандай жағдайлар тозу жылдамдығын өзгертеді?
Полимер атауының өзі жұмысты сипаттамайды. Табиғи PP және құрамында минералды толтырғыш бар PP әртүрлі тозу міндеттері болып табылады. Толтырғыштың түрі, жүктемесі, бөлшектердің сипаттамалары және ластану шайырмен бірге әсер етеді. Сондықтан, машина үлгісі мен бұранда жылдамдығы өзгеріссіз қалса да, техникалық қызмет көрсету жазбасында материалдық өзгеріс болуы керек.
Джефф Кухмандікібұранда мен бөшкенің қызмет ету мерзімін талдауабразивті тозуды, коррозиялық шабуылды және металдан металға жабысқақ тозуды ажыратады. Ол сондай-ақ балқыту бөлімі оған жеткізілетін материалды өңдей алмаған кезде қатты заттардың сыналануын талқылайды. Бұл механизмдер әртүрлі түзету әрекеттерін талап етеді. Тек қаттырақ бет геометриялық сәйкессіздікті немесе машинаны туралау мәселесін түзете алмайды.
Негізгі болатты ғана емес, жұмыс бетін көрсетіңіз
EJS биметалдық бұрандалар үшін PTA қатты қаптауын және биметалдық бөшкелердің төсемдері үшін центрифугалық құюды пайдаланады. TheEJS биметалл өнімінің техникалық сипаттамаларыдайын қорытпаның келесі қалыңдығын ажыратыңыз:
| Құрамдас | Тізімделген жұмыс қорытпалары | Көрсетілген қорытпа қалыңдығы |
|---|---|---|
| Бұрандалы қатты қаптау | Ni60, Колмоной 56, Колмоной 83 | 1,0 - 1,5 мм |
| Бөшке төсемі | EJS01 | 2,0 - 3,0 мм |
| Бөшке төсемі | EJS02, EJS03, EJS04 | 1,5 - 2,0 мм |
Бұл құрылыс сипаттамалары, рұқсат етілмеген тозу немесе кепілдік берілген жұмыс уақыты. Елеулі қорғаныс материалы қалған кезде желі қолайлы сорғы өнімділігін жоғалтуы мүмкін. Қабат қалыңдығын болжалды тозу жылдамдығына бөлу пайдалы қызмет мерзімін белгілемейді.

Зақымға жауап беруді сәйкестендіріңіз
Ұшу материалының үздіксіз жоғалуы оқшауланған балл, шұңқыр немесе зақымдалған кен орнынан басқа бағалауды талап етеді. Зақым қай жерде орын алғанын және ол пайда болғанға дейін қандай формуланың орындалғанын жазыңыз. Ұзын бөшкелер үшін біркелкі емес тозу қорытпаның дұрыс еместігін дәлелдейді деп есептемей, тергеуге туралау мен қолдау жағдайын қосыңыз.
пайдаланыңызбұранда мен бөшке материалдарының бағыттаушысыматериалды таңдау жәнеазотталған және биметалдық салыстыруқұрылыс таңдауы үшін. Орнатылған бөліктер не істеп жатқанына өмірді бағалауды бағыттаңыз.
3. Экструдер бұрандасының тозу мәселелері: істен шыққанға дейін не өзгереді?
Оператор компенсациялау үшін бұранда жылдамдығын біртіндеп арттырған кезде желі әдеттегі шығысын сақтай алады. Тек кг/сағ қарау бұл өзгерісті өткізіп жіберуі мүмкін. Марк Спалдинг пен Тимоти Вомер нақты жылдамдықты бұранда жылдамдығына бөлінген шығыс ретінде анықтайдыбір бұрандалы тозуды талдау, және жылдамдық компенсациясының жоғарырақ разряд температурасымен бірге жүруін түсіндіріңіз.
Қайталанатын өндірістік жағдайды салыстырыңыз
Арнайы шығыс ретінде жазыңыз(кг/сағ)/айн/мин. Құрамы, азықтандыру режимі және төменгі ағынды жағдайлары салыстырмалы болған кезде төмендеу зерттеуді қажет етеді. Бұл өздігінен тозуды өлшеу емес. Шайырдың тұтқырлығының, қоректенуінің немесе экран күйінің өзгеруі металдың тиісті жоғалуынсыз өнімділікті өзгерте алады.
| Өндірістік бақылау | Оны киюге жатқызар алдында тексеріңіз |
|---|---|
| Алдыңғы шығыс үшін көбірек айн/мин қажет | Дайындау, азық консистенциясы, қысымға сұраныс және алдыңғы параметрлер |
| Жоғарырақ нақты балқу температурасы | Сенсордың сенімділігі, қыздыру/салқындату жұмысы және жылдамдықтың өзгеруі |
| Қысымның тұрақсыздығы | Азықтандыру, экран күйі, қалып шектеуі және температураны бақылау |
| Қара дақтар, гельдер немесе балқымаған | Депозиттер, тұру шарттары, материалдың өзгеруі және балқу өнімділігі |
| Жақсы өнім бірлігіне жоғары энергия | Шығару, сынықтар, өлшеу шекарасы және пайдалану реттеулері |
Тұрақты өндірісі және қолайлы сапасы бар анықтамалық жұмысты пайдаланыңыз. Шығаруды, айн/мин, балқыманың нақты температурасын, бас қысымын және қабылдамау жылдамдығын сақтаңыз. Қуатты жазып алсаңыз, оның экструдерді немесе бүкіл сызықты қамтитынын анықтаңыз және бұл шекараны өзгеріссіз қалдырыңыз. Жалпы желі энергиясын тек экструдер көрсеткіштерімен араластыру жаңылыс тенденцияны тудырады.
Көрсеткіштердің жанында қысқаша реттеу тарихын сақтаңыз. Соңғы параметрлерден ғана жиналған тренд оператордың қаншалықты жиі араласу керектігін көрсете алмайды. Кухман қосымша процесті өтеу өнімділік немесе сапа қолайсыз болғанша нашарлауды қалай жасыра алатынын сипаттайды. Бұл әрбір қиын жүгірістің жаңа бөліктерді қажет ететіндігінің дәлелі емес, ертерек зерттеудің себебі.
Негізгі процесс тексерулерінен кейінгі тұрақты өзгерістер жоспарланған өлшемді тексеруді негіздейді. Тегістеу, күдікті металл контактісі немесе металл сынықтары машинаның қауіпсіздік процедурасы бойынша жедел әрекет етуді талап етеді; ыңғайлы тексеру күнін немесе есептелген қызмет мерзімін күтпеңіз.
4. Бөшкенің тозуын өлшеу: екі бөлікті сәйкес орындарда тексеріңіз
Сәйкес осьтік станциялардағы ұшудың сыртқы диаметрін немесе OD, және ішкі диаметрін немесе идентификаторын өлшеңіз. Бұранданың ең кішкентай көрсеткішін байланысты емес баррель көрсеткішімен салыстыру екі жерде де сәйкестікті сипаттамайды. Әрбір станцияға анықталған деректерден қашықтықты беріңіз, сонда кейінгі техник оны қайтадан таба алады.
Reiloy профилактикалық техникалық қызмет көрсету бойынша нұсқаулықбөлек тексеру жазбалары бар бөшкелік саңылау өлшегішін және жарамды бұрандалы OD өлшеу жабдығын пайдаланып тазартылған, салқындатылған өлшемдерді сипаттайды. Калибрленген жабдықты және құрамдас геометрияға сәйкес әдісті таңдаңыз. Тексеру температурасын, бұрыштық бағдарлауды және өлшемдермен қайталану мүмкіндігін жазып алыңыз.
Радиалды және диаметрлі саңылауларды бөлек ұстаңыз
Тиісті станцияда дөңгелек конвертті есептеу үшін:
- Диаметрлік саңылау = бөшке идентификаторы минус бұранданың ұшу OD.
- Радиалды клиренс = 2-ге бөлінген диаметрлік саңылау.
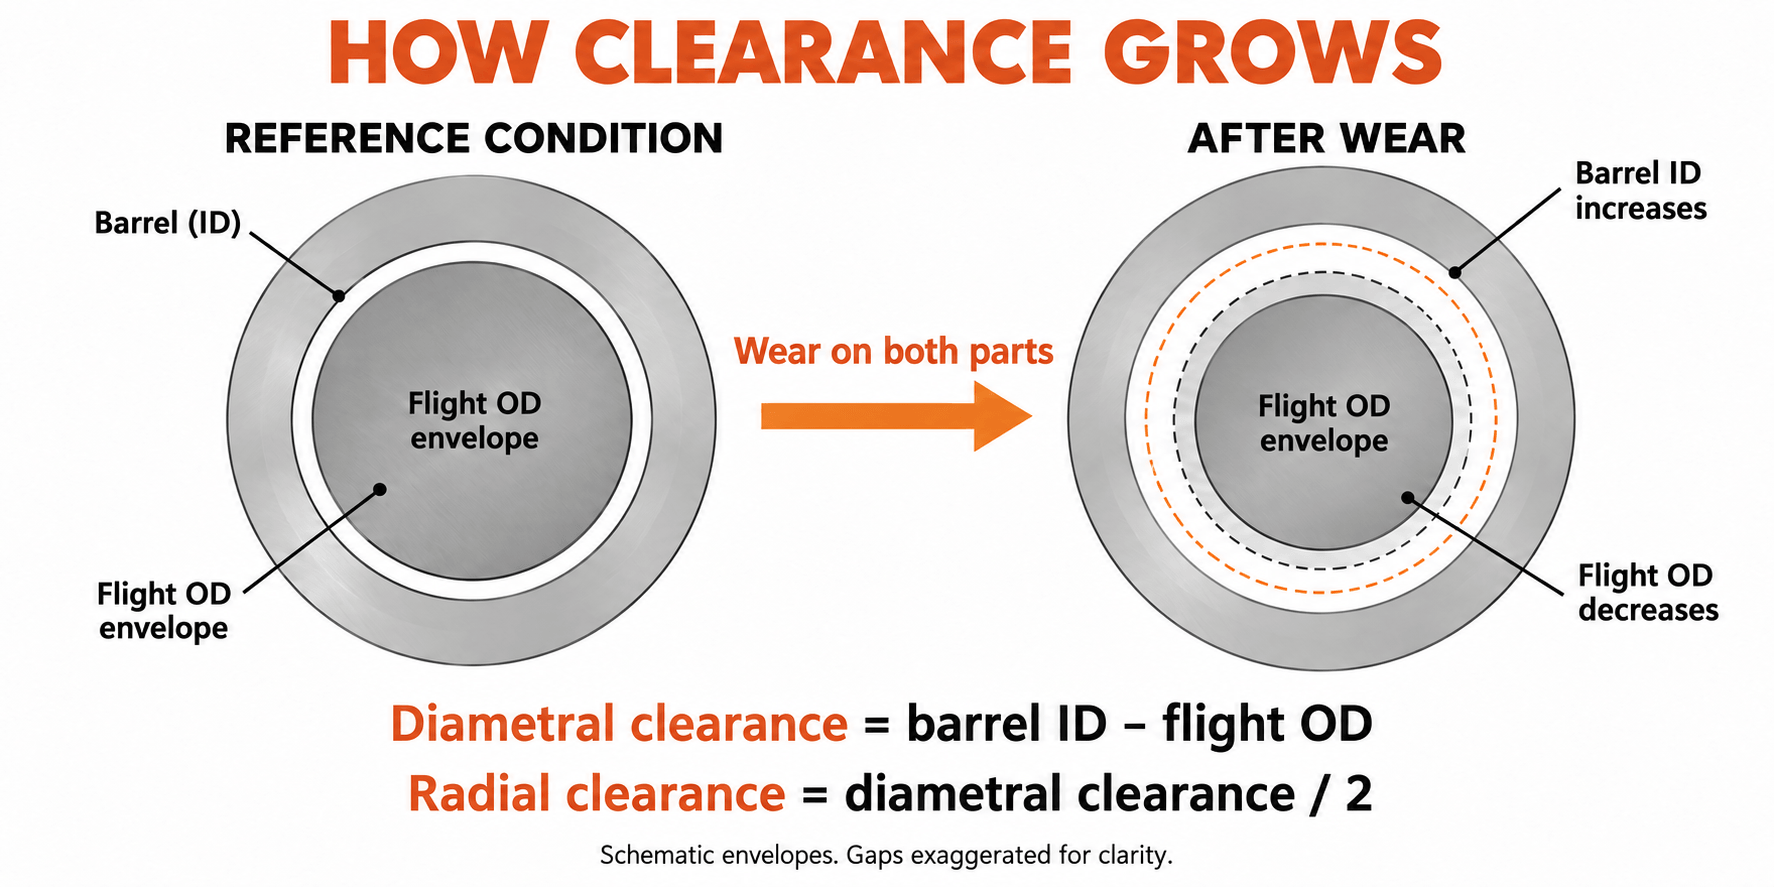
Әрбір есепте құрылғыны және рұқсат ету шартын сақтаңыз. OD 0,10 мм қысқаруы 0,05 мм радиалды ұшу жоғалуын білдіреді. Бұл шамаларды шатастыру түсіндірілетін тозуды екі есе өзгертеді.
90 мм ауыстыру жобасында біз не өлшедік
Массасы 30% кальций карбонаты бар PP өңдейтін номиналды 90 мм бір бұрандалы экструдер үшін EJS ауыстыру жобасында тұтынушының бастапқы сұранысы жоғары қаттылық болды. Ауыстыруды көрсетпес бұрын біз толық тұжырымды, түпнұсқа сызбаны және ескі бөлік өлшемдерін қарастырдық. Біз сондай-ақ ось бойымен бұранда мен баррельді өлшеу станцияларын сәйкестендірдік.
Бір өлшеуіш станциясында ескі ұшу OD 89,65 мм және баррель идентификаторы 90,25 мм болды. Диаметрлік айырмашылық 0,60 мм болды, бұл 0,30 мм суық радиалды клиренсті берді. Жалғыз бұрандаға қарау дұрыс сұрақтың жартысын жауапсыз қалдырар еді: бөшкенің тесігі де өлшенген жағдайдың бөлігі болды.
Ауыстыру спецификациясында Colmonoy 83 ұшатын қатты қаптамасы бар 38CrMoAlA бұрандасы және EJS04 төсемі бар 42CrMo баррель корпусы пайдаланылды. Осы сәйкес станцияда жаңа ұшу OD 89,95 мм және баррель идентификаторы 90,15 мм болды. Олардың айырмашылығы 0,20 мм болды, бұл сызбада көрсетілген 0,10 мм суық радиалды саңылау береді.
| Өлшеу – қиманы өлшеу | Ескі бөліктер | Ауыстыру бөлшектері |
|---|---|---|
| Ұшу OD | 89,65 мм | 89,95 мм |
| Бөшке идентификаторы | 90,25 мм | 90,15 мм |
| Диаметрлік саңылау | 0,60 мм | 0,20 мм |
| Суық радиалды клиренс | 0,30 мм | 0,10 мм |
Біз сол станцияда көрсетілген сәйкестікті қалпына келтірдік, радиалды саңылау 0,20 мм қысқарды. Басқа станциялар мен машина интерфейстері өздерінің тексерулерін қажет етеді. Сызба бұранда мен бөшке материалдарын, қорғалатын аймақтарды және тексеру талаптарын бөлді, сондықтан ауыстыру шешімі геометрия мен қаттылыққа қатысты. Бұл қайталанатын көрсеткіштерді трендке айналдырмас бұрын пайдалы қызмет мерзімін бағалау қажет өлшеу пәні.
Біркелкі емес тозуды есепке алу
Әрбір баррельдің көлденең қимасында бірнеше бұрыштарды өлшеңіз және сопақшалықты қоса, жеке көрсеткіштерді сақтаңыз. Есептелген айналмалы саңылау бір жақты зақымдануды, ағып кетуді немесе бұрмаланған тесікті толық сипаттамайды. Қос бұрандалар үшін тексеру сонымен қатар OEM қос саңылауы мен аралық геометриясын қарастыруы керек; бір дөңгелек саңылау формуласы бұл бағалауды алмастыра алмайды.
Құрылғы өндірушісінің оқшаулау, қысымды босату, өңдеу және алып тастау процедураларын орындаңыз. Білікті персоналға қолдау көрсетіңіз және бөлшектерді тексеріңіз. Тозу туралы есеп зақымдалған тазалауға, қол жетімділікке немесе қолдау көрсетілмейтін көтеруге байланысты болмауы керек.
5. Қайталанатын тексерулер бойынша тозу жылдамдығын есептеңіз
Бір тексеру ағымдағы өлшемдерді белгілейді. Екі салыстырмалы тексеру интервалдық мөлшерлемені белгілейді. Кейінгі тексерулер бұл мөлшерлеменің өзгеріп жатқанын көрсетеді. Машинаның жалпы жасын немесе әртүрлі қосалқы бөлшектер қоспасын емес, тексерулер арасында бірдей құрамдас жинақтаған сағаттарды пайдаланыңыз.
Әрбір станция үшін 1000 жұмыс сағатына радиалды саңылау өсімін мм-мен есептеңіз:
Жылдамдық = (ағымдағы радиалды клиренс - алдыңғы радиалды клиренс) / тексерулер арасындағы сағат × 1000
Бұл клиренс-өсудің жиынтық қарқыны. Қай құрамдас үлес қосатынын көру үшін бұранданың радиалды шығынын келесідей есептеңіз(алдыңғы НҚ – ағымдағы НҚ) / 2және баррельдің радиалды өсуі ретінде(ағымдағы идентификатор - алдыңғы идентификатор) / 2. Орналасқан жері, бағдары және тексеру шарттары сәйкес келсе, бұл екі өзгерістің қосындысы клиренсті арттырады.
Соңғы аралықты бөлек оқыңыз
Жалғыз дөңгелек конверт станциясы үшін болжамды тексеру журналын қарастырыңыз. Бұл өлшемдер есептеуді түсіндіреді; олар EJS жұмыс мерзімінің нәтижесі немесе қабылдау спецификациясы емес.
| Орнатқаннан бері бірнеше сағат | Ұшу OD | Бөшке идентификаторы | Радиалды клиренс | Алдыңғы оқудан бері бағалаңыз |
|---|---|---|---|---|
| 0 сағ | 99,95 мм | 100,15 мм | 0,10 мм | Базалық |
| 2000 сағ | 99,90 мм | 100,18 мм | 0,14 мм | 0,02 мм/1000 сағ |
| 4000 сағ | 99,82 мм | 100,22 мм | 0,20 мм | 0,03 мм/1000 сағ |
Толық 4000 сағатта орташа 0,025 мм/1000 сағ. Соңғы аралық жылдамырақ, 0,03 мм/1000 сағ. Тек толық өмірлік орташа мәнді пайдалану бұл өзгерісті жасырады. Себебін зерттеп, жоспарлау үшін қолайлы консервативті соңғы мөлшерлемені қолданыңыз.
Соңғы интервал сонымен қатар 0,04 мм бұрандалы радиалды жоғалтуға және 0,02 мм бөшкенің радиалды өсуіне бөлінеді. Олар бірге 0,06 мм клиренстің ұлғаюын түсіндіреді. Бұл техникалық қызмет көрсету тобына қай құрамдас бірінші кезекте киетініне қарағанда пайдалы сұрақ береді: бұл желіге қай компонент үлес қосады?
Болжам жасамас бұрын жалған трендтен бас тартыңыз
Клиренстің шамалы айқын төмендеуі тозған металдың қайта оралғанын білдірмейді. Өлшеу орнын, температураны, тазалықты, аспаптың параметрін және оператордың қайталану мүмкіндігін тексеріңіз. Егер өзгеріс әдістің белгісіздігі шегінде болса, шексіз немесе теріс қалған өмірді есептеудің орнына оны шешілмеген деп хабарлаңыз.
Әр станцияның трендін бөлек ұстаңыз. Бүкіл ұзындық бойынша төмен орташа көрсеткіш зақымдалған араластырғышты, өту немесе ағызу орнын жасыруы мүмкін. Өлшемдермен қатар жарықтар, шұңқырлар мен шөгінділердің жоғалуын жазыңыз; бұл жағдайлар клиренс-өсу есебі қарапайым болып көрінсе де әрекетті қажет етуі мүмкін.
6. Тозу жылдамдығын ауыстыру жоспарына айналдырыңыз
Тозу жылдамдығы жұмыс жағдайлары салыстырмалы түрде болған жағдайда ғана белгілі бір күйге дейінгі уақытты болжайды. Алдымен OEM-тің қолданыстағы қызмет шектеулерін, бөліктің күйін және желі жеткізуі керек процесс өнімділігін пайдалана отырып, жоспарлау шегін келісіңіз. Жаңа бөлікке төзімділік жаңа сәйкестікті анықтайды; ол максималды қызметтік рұқсатты автоматты түрде анықтамайды.
Жоспарлау шегіне дейін болжамды сағаттар
Жылдамдық мм/1000 сағ түрінде көрсетілгенде:
Болжалды қалған сағаттар = (радиалды клиренсті жоспарлау - ағымдағы радиалды клиренс) / соңғы мөлшерлеме × 1000
Жоғарыдағы болжалды журналды жалғастырыңыз. Бұл есептеу үшін инженерлік топ жоспарлаудың соңғы нүктесі ретінде 0,30 мм радиалды саңылауды таңдады делік. Ағымдағы мән 0,20 мм, сол соңғы нүктеге 0,10 мм қалдырады. 0,03 мм/1 000 сағ, бағалау шамамен 3 300 жұмыс сағатын құрайды. 0,30 мм мәні жалпы ауыстыру шегі емес, осы мысал үшін болжам болып табылады.
Егер соңғы жылдамдық 0,06 мм/1000 сағ дейін екі еселенсе, дәл осындай жәрдемақы шамамен 1700 сағатты береді. Қалған материалдық жәрдемақы өзгерген жоқ; оны пайдаланудың күтілетін уақыты бар. Нәтижелердің ешқайсысы жарықшақтан, кенеттен жанасудан немесе ертерек пайда болатын өнім сапасынан қорғамайды.
Салық өзгерген кезде есептеуді қалпына келтіріңіз
Толтырылған материалға ауысу арқылы таза шайырлы жазбаны экстраполяциялауға болмайды. Өзгерісті белгілеп, жаңа интервал трендін орнатыңыз. Болжамды қараудың себебі ретінде қайта өңдеудің жаңа көзін, толтырғыштың жоғарырақ жүктелуін, әртүрлі қысым сұранысын немесе тұрақты жұмысты реттеуді қарастырыңыз.
Жаңа шарт өлшемдері болмаса, қолданылатын басқарылатын сызба ағымдағы өлшемдерді бағалауға көмектеседі. Ол белгісіз кезеңде қанша тозу болғанын дәлелдей алмайды. Ағымдағы тексеруді кейінгі салыстырмалы тексерулер үшін анықтамалық ету; тек номиналды диаметрден тарихи мөлшерлемені ойлап таппаңыз.
Өшіруден кейін артқа қарай жұмыс жасаңыз
- Кез келген бұрынғы сапа немесе қауіпсіздік шектеулерін қоса, араласуды басқаратын станцияны немесе жағдайды анықтаңыз.
- Жоспарланған өндіріс кестесін, соның ішінде тоқтауларды пайдалана отырып, болжалды жұмыс уақытын күнтізбелік уақытқа түрлендіріңіз.
- Сызбаны, формуланы және жөндеу немесе жаңа бөлік қажет екенін растаңыз.
- Нақты тапсырыс үшін ағымдағы өндіру, тексеру және тасымалдау уақыттарын алыңыз.
- Орнату мүмкіндігін резервтеңіз және болжамның белгісіздігі мен жеткізу тәуекелі үшін буферге рұқсат беріңіз.
Тозу үрдісі мен өндірістің маңыздылығына негізделген аралығымен күтілетін араласу алдында келесі тексеруді таңдаңыз. Жылдам өзгеретін тенденция ертерек қайта бағалауды талап етеді. Болжам ескерту белгілері арқылы өтуге рұқсат емес, техникалық қызмет көрсетуді жоспарлау кірісі болып табылады.
7. Бұранданы, баррельді немесе екеуін де ауыстырыңыз ба?
Сәйкестікті жұп ретінде бағалаңыз, бірақ екі бөлікті бірге сатып алу керек деп ойламаңыз. Ауыстырылатын бұранда үшін дыбыстық бөшке қолайлы болуы мүмкін. Тозған бөшке бірінші іске қосудан бастап жаңа бұранданың айналасында шамадан тыс бос орын қалдыруы мүмкін. Шешім үшін өлшенген ұңғыма картасы, ұсынылған бұранда өлшемдері және сақталған компоненттің күйі қажет.
| Шешім | Жалғастырмас бұрын дәлелдемелер қажет |
|---|---|
| Жалғастыру және бақылау | Бекітілген өлшемдер мен жағдай, қолайлы өнім, тұрақты процесс және жоспарланған қайта бағалау |
| Тек бұранданы қайта жасаңыз немесе ауыстырыңыз | Жөндеуге болатын немесе ауыстырылатын бұрандалы геометрия, жарамды бөшке және тексерілген нәтиже |
| Тек бөшкені жөндеңіз немесе ауыстырыңыз | Сәйкес бекітілген бұранда, инженерлік мақұлдаған баррель ерітіндісі және тексерілген туралау |
| Екі бөлікке де хабарласыңыз | Екеуі де қолайлы жағдайдан тыс немесе олардың біріктірілген геометриясы қажетті сәйкестікке сәйкес келмейді |
Қай қайта құру қалпына келтірілетінін тексеріңіз
Жөндеу туралы ұсынысты қабылдамас бұрын қалпына келтірілген өлшемдерді, жұмыс қорытпасын, қорғалатын аумақты және тексеру талаптарын анықтаңыз. Өзек, түзу, жарықтар және алдыңғы жөндеу жұмыстарын бағалаңыз. Қатты қаптауды басқа қолдану бұранданы жаңа етеді деп ойламаңыз.
Сол сияқты, өңдеу арқылы бөшке саңылауын ұлғайту оның бастапқы саңылауын өздігінен қалпына келтіре алмайды. Кез келген өзгерту бұранданың үйлесімді геометриясын және мүмкін болатын бөшке жөндеу дизайнын қажет етеді. Жеке бөлікті таңдаулы маршрут жасамас бұрын жөндеу мүмкіндігі мен жарамдылығын растаңыз.
Тек шот-фактура бағасын емес, пайдалы өнімді салыстырыңыз
Ұсынылған тоқтатуға дейін жалғастыру құнын есептеңіз: сатылуға болатын өнімді жоғалту, қосымша сынықтар, қосымша қуат және кестенің кез келген бұзылуы. Бір шығынды екі рет санаудан аулақ болыңыз, мысалы, жоғалған өнім құны мен оның толық сатудан түскен кірісі. Жөндеу немесе ауыстыру үшін зауыттың өзіндік құнын және нақты баға ұсыныстарын пайдаланыңыз.
Өзек пен геометрия қолайлы және қалпына келтірілген спецификация талапқа сай болғанда жөндеу тартымды болуы мүмкін. Құрылымдық зақымданудан, формуланы өзгертуден немесе жарамсыз түпнұсқа дизайннан кейін жаңа өндіріс қолайлы болуы мүмкін. Алдыңғы сатып алуды жай ғана қайталаудың орнына, таңдалған бағыттың мәселені неге шешуі керектігін жазып алыңыз. TheEJS сатып алушыға арналған нұсқаулықауыстыру спецификациясына қосу үшін сызба мен тексеру ақпаратын белгілейді.
8. Мәселені жасырмай, пайдалы қызмет мерзімін ұзарту
Әрбір алдын алу әрекетін байқалған қауіпке сәйкестендіріңіз. Металл ластануы бұрандаға жеткенге дейін тиісті бөлу және материалды өңдеу әдістерін қолдана отырып бақылауды қажет етеді. Төменгі ағынды балқыту экранының орны мен қызметі басқаша болады; ол ластаушы заттардың жоғары бұрандалы бөліктерден бірінші өтуіне жол бермейді.
Өзгертілген құрамдар үшін өндіріс сұранысын арттырмас бұрын жұмыс қорытпалары мен балқыту геометриясын қарап шығыңыз. Тұрақты бір жақты бағалау үшін туралауды, бөшке тіректерін және бұранда күйін зерттеңіз. Қайталанатын шөгінділер үшін әрбір күңгірт белгіні өлшемді тозу ретінде қарастырмай, материалдың өңдеу шарттарын және машинаның тазалау процедурасын тексеріңіз.
Айналдыру алдында OEM жылыту және жібіту нұсқауларын орындаңыз. Құрамдас металлургиямен үйлесімді тазалау әдістерін қолданыңыз. Жылыту немесе салқындату ақаулары жұмысқа әсер еткен жағдайда, ауыстырылатын материалдың сәйкестігіне баға бермес бұрын оларды түзетіңіз. Бұл әрекеттер операциялық ортаны қарастырады; өлшемдер жылдамдататын тозуды көрсеткенде, олар тексеру аралығын ұзартуды ақтамайды.
Өлшеу журналын қолдануға болады
Әрбір бұранда мен бөшкеге жеке сәйкестікті беріңіз. Бөлшектер машиналар арасында қозғалған кезде бастапқы өлшемдерді, жөндеу тарихын және жұмыс қорытпасын сол сәйкестендіруге тіркеңіз. Жөндеу немесе ауыстырудан кейін жаңа өлшемдік сілтемені бастаңыз және салыстыру үшін алдыңғы жазбаны сақтаңыз. Фотосуреттерді станция атауымен және бағытымен сақтаңыз, осылайша кейінірек тексеру сол мүмкіндікті таба алады.
EJS материал сертификаттары мен бұрандалы бөшкелеріне арналған тексеру есептерін қамтамасыз етедібиметалл өнім беті. Өлшемді тексеру есебін орнату жазбасымен бірге сақтаңыз; ол тек өнім сипаттамасынан гөрі болашақта тозу туралы шешім қабылдау үшін пайдалырақ.
Бағалау үшін машина үлгісін, басқарылатын сызбаны, шайыр мен толтырғыш туралы ақпаратты, орнатылған бөліктердегі сағаттарды, сәйкес ID/OD көрсеткіштерін, тексеру шарттарын, зақымдалған фотосуреттерді және өндіріс белгілерін жіберіңіз. Сызықтың қол жеткізуі керек нәрсені қосыңыз. БайланысEJS Industryсағsales@ejsscrewbarrel.comосы өлшем жиынтығымен талқылауды нақты сәйкестік пен міндеттен бастауға болады.
Өлшеу сұрауын дайындаңыз
Орнатылған бөліктерді және сізде бар өлшемдерді сипаттаңыз. Түйме EJS электрондық пошта жобасын ашады; жібермес бұрын сызбалар мен фотосуреттерді қоса аласыз.
9. Жиі қойылатын сұрақтар
Экструдер бұрандалы бөшке қанша уақытқа жетеді?
Қызмет көрсету мерзімі формулаға, құрылысқа, геометрияға, жүктемеге және желіден талап етілетін өнімділікке байланысты. Қалған қызмет мерзімін бағалау үшін сәйкес бұранда мен бөшке өлшемдерін қайталаңыз, соңғы тозу жылдамдығын есептеңіз және өндіріс үрдістерін тексере отырып, оны бекітілген жоспарлау шегіне жобалаңыз.
Биметалл бұрандалы бөшке әрқашан ұзағырақ жұмыс істей ме?
Тиісті түрде таңдалған биметалдық жұмыс қорытпасы абразивті немесе коррозиялық тапсырманы шеше алады. Құрылыс атауының өзі ұзақ өмір сүруді белгілемейді. Қорытпаның үйлесімділігі, геометриясы, туралау және жұмыс жағдайлары әлі де маңызды; қабат қалыңдығы өмір бойы көбейткіш емес.
Алдымен бұранда немесе бөшке тозады ма?
Ауыстыру шешімін басқара алады. Сәйкес станцияларда ұшу OD және барр идентификаторын өлшеңіз, содан кейін бұрандалы радиалды жоғалтуды бөшкенің радиалды өсуінен бөліңіз. Салыстырмалы құрылыс және пайдалану дәлелдері болмаса, басқа машинаның бұранда мен бөшкенің қызмет ету мерзімін қолданбаңыз.
Бұранданы және бөшкені қандай саңылауда ауыстыру керек?
Қолданылатын OEM қызмет шектеулерін және құрамдас күйіне, өнім сапасы мен өндіріс өнімділігіне негізделген инженерлік мақұлдаған шешімді пайдаланыңыз. Шекті радиалды немесе диаметрлі екенін көрсетіңіз. Бір миллиметрлік мән немесе клиренстің еселігі әрбір диаметрге және қолданбаға сәйкес келмейді.
Қалған өмірді жаңа жағдайдың негізінсіз бағалай аламын ба?
Ағымдағы жағдайды қолданыстағы сызбалар мен қызмет көрсету шектеулеріне сәйкес тексеруге болады. Өлшенген тозу жылдамдығын есептеу үшін ағымдағы тексеруді анықтама ретінде пайдаланыңыз және оны салыстырмалы жағдайларда белгілі жұмыс аралығынан кейін қайталаңыз. Белгісіз бастапқы жағдай сенімді тарихи мөлшерлемені белгілей алмайды.
Бұранданы және бөшкені бірге ауыстыру керек пе?
Жоқ. Екеуі де бағалануы керек, бірақ сақталған құрамдас қолайлы болғанда және алынған сәйкес клиренс бекітілген талапқа сай болғанда біреуін ауыстыру орынды болуы мүмкін. Екеуі де зақымдалған болса немесе сәйкестік жарамсыз болып қалса, екеуіне де хабарласыңыз.