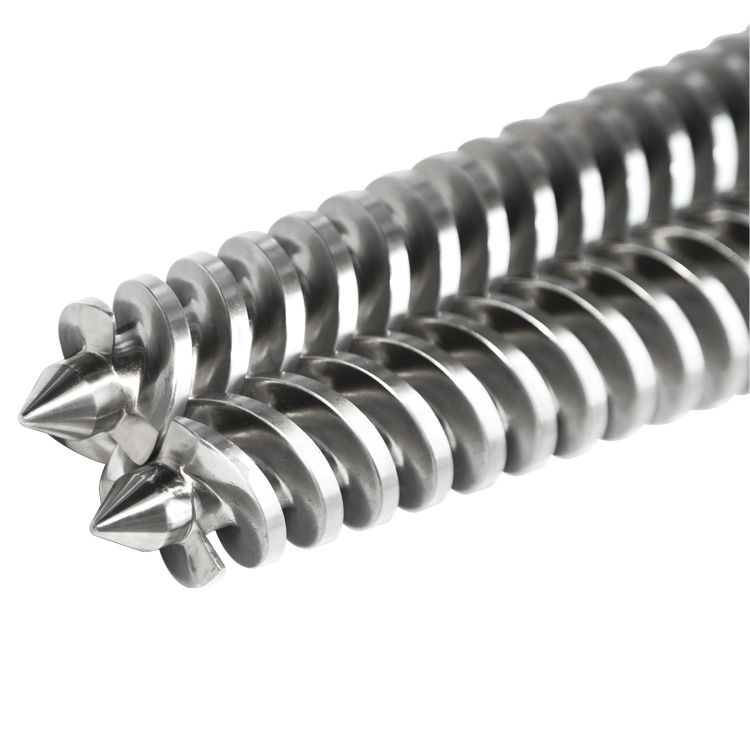
Конустық қос бұрандалы бөшке екі конустық, аралық бұрандаларды сәйкес конустық тесіктермен біріктіреді. Геометрия жүйені анықтайды; шайыр, толтырғыш, қорытпа және тозу қабатының тереңдігі оның бұл геометрияны қанша уақыт ұстайтынын анықтайды.

Сатып алушы орнатылған жинақты ауыстырмайынша, бұл анықтама қарапайым болып көрінеді. Фотосурет конусты көрсетуі мүмкін, бірақ сплайнды жасырады. Зауыттық тақта үлгіні бере алады, бірақ сызбаның нұсқасын емес. Ескі бұранда диск қосылымын оның жұмыс диаметрі әлдеқашан тозған кезде сақтай алады. Ауыстырылатын шолу бастапқы бөлікті әлі де сипаттайтын дәлелдерді шешуі керек.
Конус нені сипаттайды?
Конус өңдеу жұбының геометриясын сипаттайды. Әрбір бұранда жетектің соңына қарай үлкейеді және сәйкес келетін екі баррель тесігі де солай істейді. Бұл параллельді қос бұранда жиынтығынан ерекшеленеді, мұнда номиналды диаметр мен білік аралығы жұмыс бөлігі арқылы тұрақты болып қалады.
Конус сыртқы силуэтке қарағанда көбірек өзгереді. Ұшу диаметрлері, түбір диаметрлері, саңылаулар конверті және бұранда мен бұранда арасындағы қатынас ось бойымен өзгереді. Сондықтан ауыстырылатын сызбаға осьтік орындар қажет. Анықталған сілтеме бетінен қашықтығы жоқ жазылған диаметр толық емес.
Конус бір әмбебап процесті анықтамайды. Milacron-ның қазіргі конустық ауқымы PVC және CPVC құбырлары мен профиль жұмыстарына бағытталған. KraussMaffei конустық машиналарды ПВХ диапазонында кері айналдырады. EJS сонымен қатар конустық аппараттық беттерді шығарадыПВХ құбыры, пластикалық профильжәнепанель немесе тақтажабдық. Бұл қолданба жапсырмасы шолуды бастауға көмектеседі, бірақ ол құрылғыңыздағы нақты бұранда профилін немесе материал сипаттамасын белгілемейді.
Конустық аппаратураны болжаусыз қалай анықтауға болады
Фотосурет немесе бар жазба қолдау көрсете алатын бақылаулардан бастаңыз. Әрбір бақылауды қорытындыдан бөлек ұстаңыз. Бұл сату белгісінің, үлгі кодын немесе ескі сатып алу сипаттамасының бұрынғыдан күштірек дәлелге айналуына жол бермейді.
| Сізде бар дәлел | Ол нені қолдай алады | Нені шеше алмайды |
|---|---|---|
| Екі бұранданың толық бүйірлік көрінісі | Көрінетін конустық, жалпы орналасу, айқын сол және оң айырмашылықтар | Түпнұсқа тозбаған диаметрлер, ішкі бөшке өлшемдері, сплайндық сәйкестік |
| Екі бұранданың ұштарының фотосуреттері | Ұштың пішіні, дискінің соңғы пішіні, салыстырмалы бағдар | Тіс пішіні, түйісу ұзындығы, концентристік немесе төзімділік |
| Машинаның атауы | Өндіруші, үлгі, сериялық нөмір және кейде өлшем тобы | Технологиялық блок немесе редуктор кейінірек өзгертілді ме |
| Ескі сатып алу тапсырысы | Алдыңғы жеткізушінің терминологиясы және тапсырыс сипаттамасы | Жеткізілген бөлік ағымдағы орнатылған бөлікке сәйкес келді ме |
| Бекітілген машина немесе бөлшек сызбасы | Анықтамалық геометрия, өлшемдер, интерфейстер және қайта қарау | Ағымдағы тозу жағдайы немесе құжатталмаған өріс өзгерістері |
| Алынған, тазартылған бөлшектер | Физикалық интерфейстер, көрінетін тозу үлгісі және өлшенетін өмір сүру ерекшеліктері | Тозған, жөнделген немесе деформацияланған өлшемдер жойылған |
Жазбаны ажыратпас бұрын жұпты суретке түсіріңіз
Жақын суреттерді жасамас бұрын A бұрандасы және В бұрандасы сияқты қарапайым идентификаторларды тағайындаңыз. Фотосуреттер жинағында дискінің ұшын және разрядтың ұшын белгілеңіз. «Солға», «оңға», «сағат тілімен» немесе «сағат тіліне қарсы» жазған сайын көру бағытын көрсетіңіз. Бұл сөздер көзқарассыз екіұшты.
Пайдалы фотосуреттер жиынтығы толық жұпты, әрбір жетек қосылымын, әрбір ағызу ұшын, беру саңылауын, бөшке порттарын, қыздырғыш немесе салқындатқыш қосылымдарды, разряд фланецін және беріліс қорабын орнату ұшын қамтиды. Құрылғы үлгісі мен фотосурет бағыты бар рамкаға сәйкестендіру картасын салыңыз. Бір фотосуреттегі сызғыш масштабты береді, бірақ ол калибрленген өлшемді тексеруді алмастырмайды.
Неліктен бұрандалар мен бөшкелер бір сәйкес жүйені құрайды?
Екі бұранда оқшауланған білік ретінде жұмыс істемейді. Олардың ұшулары конустық тесіктердің ішінде ортақ, өзгеретін конвертті алады. Әрбір осьтік станцияда төрт қатынас маңызды: әрбір бұранданың геометриясы, бұрандалар арасындағы байланыс, әрбір бұранда мен оның тесігі арасындағы байланыс және толық технологиялық блок пен беріліс қорабы арасындағы байланыс.

Сондықтан сатып алушы тек бір компонентті ауыстыруды жоспарласа да, жеткізуші бұрандаларды, бөшкелерді және жетек интерфейстерін бірге қарап шығуы керек. Қарап шығу әрбір құрамдас бөлікті автоматты түрде ауыстыру керек дегенді білдірмейді. Бұл ауқым туралы шешім сәйкестік пен өзара әрекеттесуді бақылайтын бөліктерді есепке алу керек дегенді білдіреді.
Жұпты жұп ретінде жазыңыз. Өлшеу, сызбаны қарау, орау және орнату арқылы A және B сәйкестіктерін сақтаңыз. Егер бұрыннан бар сызба бұрандаларды басқаша белгілесе, сызбаның белгілерін сақтаңыз және олардың атын үнсіз өзгертудің орнына өріс белгілерін айқас сілтеме ретінде қосыңыз.
EJS қандай материалдар мен өңдеулерді тізімдейді?
АғымдағыEJS қос конустық бұрандалы бөшке бетіосы өнімге арналған сегіз материалдық топтарды тізімдейді: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 және SKD11. Ол сондай-ақ үш құрылыс бағытын көрсетеді: толық денені азоттау; экструзия бөлігінде биметалл қорытпасы, содан кейін бүкіл денені азоттау; және SKD61 немесе SKD11 төсемі.
Бұл тізім кез келген металл мәзірі емес. Негізгі болат жүкті көтереді және өңделетін денені қамтамасыз етеді. Жұмыс беті полимермен, толтырғышпен және коррозиялық жанама өнімдермен айналысады. Сондықтан материалды сұрау құрылыстың екі бөлігін де анықтауы керек: негізгі болат пен азоттау, қатты қаптау немесе ұңғыма төсемі.
| EJS тізімі бар бағыт | Жұмыс бетінде не бар | Таңдау алдында қажет ақпарат |
|---|---|---|
| Толық дене азотталған | Таңдалған болаттағы диффузиялық нитридті корпус | Шайыр, толтырғыш, қайта ұнтақтау, тұрақтандырғыш пакеті, процесс температурасы және бар тозу тарихы |
| Биметалдық бұранда плюс азоттау | Бұранданың жұмыс аймағындағы PTA-дәнекерленген қорытпа, қалған корпуста азотталған | Үйкеліс, коррозия немесе екеуі де сәтсіздікке әкеледі |
| Биметалл баррель | Саңылау бетінде центрифугалық құйылған қорытпа төсемі | Құрама химия, толтырғышты жүктеу, тесік геометриясы және қол жетімді қабырға бөлімі |
| SKD61 немесе SKD11 төсемі | Бөшкедегі аспап-болат төсемі | Сызба, бөшке қабырғасы, қондыру әдісі, технологиялық кезекшілік және жөндеу тарихы |
Тозу қабатының тереңдігі спецификацияның бөлігі болып табылады
EJS азотталған және биметалдық құрылыс үшін әртүрлі жұмыс тереңдіктерін жариялайды. Төмендегі сандар қызмет мерзіміне кепілдік емес, құрылыс деректері болып табылады. Олар жұмсақ тірек болат ашылғанға дейін қанша қатайтылған немесе легирленген материал бар екенін көрсетеді.
| Құрылыс | Бұрандалы жұмыс қабаты | Бөшкенің жұмыс қабаты | Практикалық оқу |
|---|---|---|---|
| Азотталған | 0,4-0,7 мм диффузиялық корпус | 0,4-0,7 мм диффузиялық корпус | Нитрид корпусын толтырғышпен кесіп алмағанда, тазарақ, аз абразивті жұмыс үшін қолайлы |
| Биметалл | 1,0-1,5 мм РТА қатты қаптау | 2,0-3,0 мм ортадан тепкіш құйылған төсем | Абразивті, коррозиялық, толтырылған немесе қайта өңделген жем үшін көбірек тозу материалы бар |
EJS бұрандалы қатты қаптау қорытпалары
EJS материал нұсқаулығы төмендегі бұрандалы қорытпалардың бір, параллельді қос және конустық қос бұрандаларға қолданылатынын айтады. Қаттылық көрсеткіші тозуға төзімділікті өз бетінше көрсетпейді. Colmonoy 83 құрамында вольфрам карбиді бар және оның матрицалық қаттылығы Ni60-тан төмен болса да, EJS-тің тозуға қарсы ең жоғары рейтингіне ие.
| Бұрандалы қорытпа | Жарияланған композиция | Тозуға қарсы | Коррозияға қарсы | Қаттылық |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Өте жақсы | Өте жақсы | HRC 56-62 |
| Колмоной 56 | Ni + Cr + Si + Fe | Өте жақсы | Өте жақсы | HRC 53-58 |
| Колмоной 83 | Ni + WC + Cr + C | Өте жақсы | Өте жақсы | HRC 50-55 |
EJS баррель құю қорытпалары
EJS баррель ұңғымасы үшін бөлек қорытпа тобын пайдаланады. Бұл RFQ-да маңызды: бұранда немесе бөшке айтпай-ақ «Colmonoy» сұрау екі түрлі құрылыс жүйесін араластырады. Ағымдағы EJS материал нұсқаулығы 2,0-3,0 мм баррель қорытпа қабатын және келесі баға деректерін жариялайды.
| Бөшке қорытпасы | Жарияланған композиция | Тозуға қарсы | Коррозияға қарсы | Қаттылық | Макс. температура |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Өте жақсы | Жақсы | HRC 58-62 | 400 градус С немесе одан төмен |
| EJS02 | Ni + Cr + Co + B | Жақсы | Өте жақсы | HRC 50-58 | 450 градус С немесе одан төмен |
| EJS03 | Ni + Cr + Co + V + B | Өте жақсы | Өте жақсы | HRC 55-60 | 450 градус С немесе одан төмен |
| EJS04 | Ni + WC + Cr + B | Өте жақсы | Өте жақсы | HRC 55-60 | 600 градус С немесе одан төмен |
ПВХ үшін тек қаттылықты таңдамаңыз. Кальций карбонаты абразивті жүктемені арттырады, ал ПВХ деградациясының химиясы коррозияға әкелуі мүмкін. EJS02 және EJS03 коррозияға қарсы көрсеткіштерге ие; EJS04 ең жоғары тозу рейтингіне ие. Бұрандалар мен бөшкелердің сорттары нақты формуладан, толтырғыштың жүктелуінен және технологиялық температурадан бірге таңдалуы керек.
Конустық қос бұрандалы бөшке қанша уақытқа жетеді?
EJS өмірді салыстыруды жариялайды. ОныңБиметалл баррель бұрандалы бетібиметалдық құрылыс азоттаудан шамамен 1,5-2 есе қымбатқа түседі және қызмет ету мерзімін шамамен 2-3 есе ұзартады. Бұл пайдалы сатып алу деректері, бірақ бұл әрбір конустық экструдер үшін әмбебап нәтиже емес.
Жаңа EJSқызмет мерзімі бойынша нұсқаулықшекарасын түсіндіреді. Таза, толтырылмаған шайырдың ешқайсысы да қатты шабуылға ұшырамайды, сондықтан қызмет мерзімі аз болуы мүмкін. Минералмен толтырылған ПВХ, ластанған қайта ұнтақтау немесе басқа абразивті немесе коррозиялық қосылыста, қалың және дұрыс сәйкестендірілген биметалл қабатта тірек болат ашылғанға дейін жоғалуы керек материал көп болады. Бұл міндетте жарияланған 2-3 рет салыстырудың физикалық себебі бар.
| Өмір жүргізуші | Неліктен ол киімді өзгертеді | Сатып алушы не жазуы керек |
|---|---|---|
| Құрама | Шыны талшықтары, кальций карбонаты, тальк және ластанған қайта ұнтақтау жұмыс бетін ысқылайды; тозған ПВХ химиялық әсер етуі мүмкін | Шайыр, толтырғыш түрі, тиеу, тұрақтандырғыш пакеті және қайта ұнтақтау пайызы |
| Материал өтті | Тозу күнтізбеге емес, өткізу қабілеті мен жұмыс уақытына сәйкес келеді | Машина сағаттары, шығару жылдамдығы және жалпы өңделген материал |
| Қабат тереңдігі мен қорытпа сәйкес келеді | Қалың қабат оның қорытпасы нақты тозуға немесе коррозияға жауап бергенде ғана көмектеседі | Сынып, қабат тереңдігі, қаттылық және материал сертификаты |
| Тегістеу және тазарту | Сәйкес келмеу немесе дұрыс жұпталмаған саңылау нәтижесіндегі бүйірлік жанасу жақсы қорытпаны ертерек бұзуы мүмкін | Негізгі клиренс, беріліс қорабының жағдайы және тозу орны |
| Процесс тәртібі | Созылмалы көтерілу, қызып кету, нашар сүзу және зақымдайтын тазалау әдістері шығынды тездетеді | Температура, қысым, жетек жүктемесі, экранды өзгерту тәжірибесі және ақаулар тарихы |
Қызмет мерзімін тозу жылдамдығына айналдырыңыз
Орнату алдында жаңа жинақты өлшеңіз, содан кейін жоспарланған өшіру кезінде бекітілген осьтік станцияларда бірдей өлшемдерді қайталаңыз. Әрбір станцияда радиалды саңылауды екіге бөлу арқылы есептеңіз (бөшкенің ішкі диаметрі минус бұранданың сыртқы диаметрі). Ағымдағы клиренстен негізгі клиренсті алып тастаңыз, өткен жұмыс сағаттарына бөліңіз, содан кейін 1000-ға көбейтіңіз. Нәтиже - бұл құрылғыдағы 1000 жұмыс сағатына миллиметрдегі тозу.
Конустық бұрандалар үшін әрбір өлшемді осьтік станциямен жазып алыңыз. Диаметр конус бойымен өзгереді, сондықтан орналасуы жоқ көрсеткішті келесі өшіру кезінде сенімді түрде салыстыруға болмайды. Бірдей анықтамалық жағдайда шығысты, жетек тогын, балқыма температурасын және қысымды бақылаңыз. Бір ыңғайлы клиренс көрсеткіші алаңдатарлық болып көрінбес бұрын жиынтық өндіріс айыппұлын көрсетуі мүмкін.
Конустық өлшем коды сізге не айтады
65/132 сияқты код әдетте кіші алдыңғы диаметрді және үлкенірек артқы диаметрді миллиметрмен білдіреді. Ағымдағы Milacron құжаттамасы, мысалы, конустық бұранда деректерін алдыңғы және артқы диаметрлер ретінде белгілейді. EJS жалпы жұптардың кеңірек тізімін жариялайдыконустық қос бұрандалы баррель санат беті.
Код өлшемді топты табу үшін пайдалы. Бұл алмасу стандарты емес. Ол бұранда ұзындығын, конустық жылдамдығын, осьтік профильді, жетек сплайнын, ұшын, айналуын, бөшке порттарын, фланец үлгісін, температураны басқару қосылымдарын немесе беріліс қорабының интерфейсін толық анықтамайды. Тіпті бірдей номиналды жұп әртүрлі машина платформаларына немесе ревизияларына тиесілі болуы мүмкін.
Егер сіздің негізгі сұрағыңыз 55/110, 65/132, 80/156 және қатысты кодтардың қалай оқылатыны болса, оны бөлек өлшем кодының тексеруі ретінде өңдеңіз. Бұл бетте маңызды мәселе - код жетіспейтін геометрияны қалпына келтіре алмайды.
Бір деректерден конустық анықтамалық жазбаны құрастырыңыз
Бір тұрақты анықтамалық бетті таңдап, оны осьтік орындар үшін пайдаланыңыз. Беріліс қорабының бүйіріндегі бөшкенің монтаждау бетін жиі анықтау оңай, бірақ бекітілген сызба соңғы деректер схемасын бақылауы керек. Функциядан функцияға қысқа өлшемдер тізбегінен аулақ болыңыз. Әрбір сілтеме жинақталған қате үшін тағы бір мүмкіндікті қосады.
| Жазба тобы | Нені түсіру керек | Неліктен ауыстыруды өзгертеді |
|---|---|---|
| Машина идентификациясы | Жасалуы, үлгісі, сериялық нөмірі, желі шығысы, беріліс қорабы тақтасы және модификация тарихы | Ұқсас өлшем топтарын бөліп, мүмкін өріс өзгерістерін көрсетеді |
| Анықтамалық схема | Атаулы деректер беті, осьтік бағыт, қарау бағыты, А бұрандасы және В бұрандасы белгілері | Әрбір өлшемді және фотосуретті бірдей координаттар жүйесінде сақтайды |
| Диск қосылымдары | Сплайн немесе муфта пішіні, тіс саны, негізгі және кіші диаметрлер, ілінісу ұзындығы, иықтар және ұстап тұру ерекшеліктері | Бұрандалардың бар жетекке қосылуын басқарады |
| Бұрандалы денелер | Жалпы ұзындық, жұмыс ұзындығы, анықталған станциялардағы диаметрлер, ұшу мәліметтері, ұшының пішіні және тапсыру мүмкіндігі | Конусты жұмыс конвертін және жұптастырылған әрекеттесуді анықтайды |
| Бөшке денесі | Жалпы ұзындық, саңылау геометриясы, бекіту беттері, беру саңылаулары, желдеткіш және сенсор порттары | Басқару элементтері бұрандаларға және технологиялық блоктың қалған бөлігіне сәйкес келеді |
| Қызметтік қосылымдар | Қыздырғыштың орналасуы, салқындату арналары немесе фитингтері, сенсорлардың орналасуы және жіп стандарттары | Механикалық түрде бекітілген баррельді желілік қосылыстардың болмауына жол бермейді |
| Разряд интерфейсі | Фланец диаметрі, ұшқыш, болт үлгісі, тығыздағыш беті және адаптер бөлшектері | Басты немесе төменгі ағынды құралға қосылуды басқарады |
| Қызмет көрсету шарттары | Шайыр немесе құрғақ қоспа, толтырғыш және қоспалар, өнім, жұмыс белгілері және тозу орындары | Геометрияны шолу және материалды таңдау үшін контекстті қамтамасыз етеді |
Осьтік станция картасын құру
Белгіленген фотосуретте немесе нобайда негізгі мүмкіндіктердің станция атауларын беріңіз. Қарапайым жазба дискіні орнату бетін Station 0 деп атауы мүмкін, содан кейін беру саңылауын, желдетуді, бөшке тірегін, шығару бетін және бұранданың ұшын кейінгі станциялар ретінде анықтауы мүмкін. Әрбір станцияда 0 станциясынан қашықтықты және өлшенетін мүмкіндікті жазып алыңыз. Оқырман фланецтің немесе порттың қай бетін пайдаланғаныңызды анықтайды деп ойламаңыз.
Конустық бұранда үшін осьтік станциясыз диаметр әсіресе әлсіз дәлел болып табылады. Екі техник бір бөлікті әртүрлі позицияларда дәл өлшей алады және әртүрлі мәндерді хабарлайды. Екі көрсеткіш те дұрыс болуы мүмкін, бірақ оның орны белгілі болмайынша, екеуі де пайдалы емес.
Тозған үлгі нені сақтай алады және сақтай алмайды
Жойылған үлгі құнды, себебі ол каталогта жоқ болуы мүмкін интерфейстерді сақтайды. Ол сондай-ақ машинаның тарихын қамтиды. Тозу, алдыңғы қатты қаптау, жылтырату, коррозия, майысқан ұштар немесе жөнделген сплайндар үлгіні бастапқы дизайннан алыстатуы мүмкін.
| Үлгі шарты | Тікелей көшіру қаупі бар | Қосылатын дәлелдер |
|---|---|---|
| Ұшу шыңы көрінетіндей тозған | Көшірілген диаметр тозуды жаңа геометрия ретінде көрсетуі мүмкін | Түпнұсқа сызба, тозбаған анықтамалық аймақтар, сәйкес баррельді тексеру және тозу картасы |
| Тек бір бұранда бар | Жетіспейтін қол, жұптық қарым-қатынас және бағдар белгісіз болып қалады | Орнатылған жұптың фотосуреттері, беріліс қорабы деректері, басқа бұранданың сызбасы немесе алдыңғы жазбалар |
| Бөшке жөнделді | Ағымдағы саңылау немесе орнату беті бастапқы нұсқаға сәйкес келмеуі мүмкін | Жөндеу жазбасы, ағымдағы тексеру есебі және машина интерфейсінің өлшемдері |
| Дискінің ұшында бұралу немесе сплайн зақымдалуы бар | Кері құрастырылған қосылым зақымдалған қондырманы қайталауы мүмкін | Беріліс қорабының білігі немесе муфтаны тексеру және бекітілген біріктіру бөлігінің сипаттамасы |
| Ұшы сынған немесе деформацияланған | Ұштың ұзындығы мен пішінін сол аймақтан сенімді түрде қалпына келтіру мүмкін емес | Бұрынғы сызба, қосалқы бұранда, зақымдалмаған анықтамалық мүмкіндіктер немесе машина жасаушы деректері |
TheEJS қос конустық бұрандалы бөшке бетіEJS қосылатын өлшемдерден жұмыс істей алатынын және сызба болмаған кезде жойылған бөліктер тазартылғаннан кейін орнында өлшеуді ұйымдастыра алатынын айтады. Өлшемді әрбір тозған бетті көшіруге уәде емес, қайта құру жобасы ретінде қарастырыңыз. Алынған өндірістік сызба әлі де өндіріс алдында қарауды және бекітуді қажет етеді.
Дәлелдеменің үш түрін ажыратыңыз
- Түпнұсқа дизайн дәлелі:бекітілген сызбалар, машина құжаттамасы және қайта қараумен басқарылатын бөлшектердің жазбалары.
- Ағымдағы интерфейстің дәлелі:беріліс қорабы, монтаж беттері, порттар, адаптерлер және ауыстырылатын басқа бөлшектер қазір сәйкес келуі керек.
- Шартты дәлелдеу:карталарды, фотосуреттерді, жұмыс белгілерін, жөндеу және жойылған жинақты өлшеуді киіңіз.
Оларды бір таңбаланбаған электрондық кестеге біріктірмеңіз. Өлшенген тозған диаметр бастапқы номиналды диаметр емес. Каталог өлшемі өзгертілген машинада әлі де каталог интерфейсі бар екенін дәлелдемейді.
Конустық ауыстыру сұрауын дайындаңыз
Платформаны анықтау, бар интерфейстерді түсіну және түпнұсқа геометрияны ағымдағы тозудан бөлу үшін жеткілікті ақпаратты жіберіңіз. Содан кейін EJS қолда бар дәлелдерден нені келтіруге болатынын және қандай бөлшектер әлі де өлшеуді қажет ететінін растай алады.
Минималды тіркемелерді тексеру тізімі
- Машина мен беріліс қорабының тақтайшалары
- Бекітілген сызба түзетумен
- Толық бұрандалы жұп фото
- Екі дискідегі фотосуреттер
- Шығаруға арналған екі фотосурет
- Бөшкелерді беру және желдету орындары
- Монтаждау және шығару беттері
- Белгіленген осьтік станцияның эскизі
- Мәліметтері бар өлшем есебі
- Картаны және жөндеу тарихын киіңіз
- Материал және қосымша сипаттама
- Мақсатты бөліктің ауқымы және тағайындалған орны
Жиі қойылатын сұрақтар
Менің қос бұрандаларымның конустық екенін қалай анықтауға болады?
Толық жұмыс ұзақтығын қараңыз. Конустық жұптың диаметрі разрядтың ұшына қарай кішірек, ал жетектің ұшына қарай үлкенірек диаметрі сәйкес конустық бөшке саңылаулары бар. Машина үлгісімен, сызбамен және соңғы көріністермен сәйкестендіруді растаңыз, себебі ішінара фотосурет конусты жасыра алады.
Барлық конустық қос бұрандалы экструдерлер қарсы айналады ма?
Тек конустық жапсырмадан ғана айналуды қабылдамаңыз. Қазіргі уақытта KraussMaffei конустық машиналарды қарсы айналатын ПВХ диапазонында көрсетеді, ал Milacron конустық диапазоны сонымен қатар PVC және CPVC өңдеуге бағытталған. Айналуды белгілемес бұрын машина нұсқаулығын, беріліс қорабының деректерін және жазылған көру бағытын тексеріңіз.
Ауыстыруға тапсырыс беру үшін 65/132 коды жеткілікті ме?
Жоқ. Код әдетте бұранданың кішірек және үлкенірек номиналды диаметрлерін анықтайды, бірақ ол ұзындықты, конустықты, жетек қосылымын, ұшу профилін, айналуды, бөшке порттарын немесе машина интерфейстерін анықтамайды. Оны өлшемдер тобын анықтау үшін пайдаланыңыз, содан кейін бекітілген геометрияны растаңыз.
EJS конустық қос бұрандалы бөшкелер үшін қандай материалдарды тізімдейді?
EJS конустық аппаратураға арналған 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 және SKD11 тізімін береді. Жарияланған беткі жолдарға толық корпусты азоттау, бұрандалы жұмыс бөлігіндегі биметалдық қорытпа, одан кейін азоттау, центрифугалық құйма бөшкелер және SKD61 немесе SKD11 төсеу кіреді.
EJS биметалдық бұрандалы бөшкесі азотталғанға қарағанда қанша ұзақ қызмет етеді?
EJS Bimetallic Barrel Screw беті азоттау құнынан шамамен 1,5-2 есе қызмет ету мерзімінің шамамен 2-3 есе жалпы салыстыруын жариялайды. Конустық экструдердегі нақты қызмет әлі де қосылысқа, толтырғыштың жүктелуіне, өткізу қабілетіне, туралануына, процесті басқаруға және таңдалған қорытпаның тозу механизміне сәйкес келетініне байланысты.
Бір конустық бұранданы өздігінен ауыстыруға бола ма?
Бұл шешім қосалқы бұранданы, баррельді және жетек интерфейстерін тексеруді талап етеді. Жалғыз құрамдас сұралған аумақ болуы мүмкін, бірақ оның сызбасы мен күйі әлі де жұмыс істейтін бөліктерге қарсы қаралуы керек.
EJS түпнұсқа сызбасыз конустық қос бұрандалы бөшке жасай ала ма?
EJS ол өлшемдерді қосу арқылы жұмыс істей алатынын және сызбалар қолжетімсіз болған кезде жойылған, тазартылған бөліктерге өлшеу қолдауын ұйымдастыра алатынын айтады. Үлгі күйі, орны және қол жетімді машина жазбалары нені қайта құруға болатынын анықтайды. Өндірістік сызба әлі де мақұлдауды қажет етеді.
Неліктен диаметрді өлшеу осьтік орынды қамтуы керек?
Бұранданың диаметрі конустық жұмыс бөлігінің бойымен өзгереді. Әртүрлі позицияларда алынған екі дұрыс өлшем әртүрлі мәндерді бере алады. Әрбір диаметрді бір анықталған нүктеге және осьтік станцияға байлаңыз, сонда жеткізуші оның қай жерде қолданылатынын біледі.